LM-79 Goniofotometr z ruchomym detektorem (lustro typu C)
LSG-6000
Goniofotometr z precyzyjną rotacją oprawy
LSG-1890B
Wysokoprecyzyjny gonospektroradiometr oprawy oświetleniowej
LSG-1890BCCD

Goniofotometr do lamp samochodowych i sygnalizacyjnych
LSG-1950
Goniofotometr do lamp sygnalizacyjnych
LSG-1950S
Urządzenie sygnalizacji wizualnej VAD Fire Alarm Goniofotometr
LWG-1930
Kompaktowy goniofotometr
LSG-1200A
Goniofotometr LED
LWG-1100
 Rozwiązania do testowania diod LED i opraw oświetleniowych
 LM-79 oraz LM-80 Rozwiązania testowe
 Rozwiązania do testowania sterowników LED
 Rozwiązania testowe urządzeń gospodarstwa domowego
 Rozwiązania do testów mobilnych i sieciowych
 Rozwiązania do testowania elektroniki samochodowej
 Rozwiązania testowe audio-wideo i IT
 Rozwiązania do testowania kabli i przewodów
 Rozwiązania testowe wtyczek i gniazd
 Rozwiązania testowe przełączników zasilania
 Rozwiązania do testów transformatorów
 Rozwiązania testowe zabawek elektrycznych
 Rozwiązania do testowania liczników energii
 Rozwiązania testowe narzędzi napędzanych silnikiem
Wybierz organizację
przeglądać standardy
Abstrakcja
Korozja w mgle solnej, jako jedna z najbardziej destrukcyjnych form korozji atmosferycznej, stanowi poważne zagrożenie dla trwałości i niezawodności materiałów metalowych oraz ich powłok ochronnych w trudnych warunkach, takich jak przemysł morski, motoryzacyjny i przemysłowy. Aby sprostać wyzwaniom związanym z efektywną oceną odporności na korozję, komory solne stały się niezbędnym wyposażeniem w ocenie właściwości materiałów i powłok. Niniejszy artykuł koncentruje się na korelacji między badaniami korozji w mgle solnej a oceną materiałów i powłok, ze szczegółową analizą LISUN YWX/Q-010 Komora do testów w mgle solnej. Najpierw omówiono mechanizm korozji w mgle solnej i jej wpływ na materiały i powłoki. Następnie przedstawiono charakterystykę techniczną i możliwości testowe komory. LISUN YWX/Q-010i bada, w jaki sposób badanie korozji w mgle solnej z wykorzystaniem tego sprzętu umożliwia ilościową i jakościową ocenę materiałów i powłok. Na koniec, poprzez praktyczne zastosowania i analizę danych, weryfikowana jest trafność i praktyczna wartość badania korozji w mgle solnej w ocenie materiałów i powłok, stanowiąc punkt odniesienia dla pokrewnych branż w zakresie poprawy jakości i niezawodności produktów.
1. Wstęp
Korozja to stopniowe niszczenie lub degradacja materiałów spowodowana chemicznymi, elektrochemicznymi lub fizycznymi oddziaływaniami ze środowiskiem. Spośród różnych form korozji, korozja w mgle solnej jest powszechnie uznawana za jeden z najczęstszych i najgroźniejszych rodzajów korozji atmosferycznej. Jony chlorkowe zawarte w mgle solnej mogą przenikać przez warstwę tlenków i powłokę ochronną na powierzchni materiałów metalowych, wywołując reakcje elektrochemiczne i przyspieszając uszkodzenia materiału. W przypadku produktów stosowanych w środowiskach morskich, obszarach przybrzeżnych lub strefach przemysłowych o wysokiej wilgotności, odporność na korozję w mgle solnej bezpośrednio decyduje o ich trwałości i bezpieczeństwie.
Tradycyjne testy naturalnej ekspozycji, mające na celu ocenę odporności na korozję w mgle solnej, są często czasochłonne i pracochłonne, a na wyniki łatwo wpływają niekontrolowane czynniki środowiskowe, takie jak temperatura, wilgotność i stężenie zanieczyszczeń. Natomiast sztuczne testy korozji w mgle solnej, wykorzystujące komory testowe, pozwalają symulować trudne warunki panujące w mgle solnej w warunkach laboratoryjnych, znacznie skracając cykl testowy i zapewniając powtarzalność oraz dokładność wyników. LISUN YWX/Q-010 Komora do testów w mgle solnej, opracowana przez LISUN Grupa jest reprezentatywnym urządzeniem w tej dziedzinie. Spełnia ono wiele norm międzynarodowych i krajowych i jest szeroko stosowane w badaniach odporności korozyjnej komponentów, części elektronicznych i elektrycznych, materiałów metalowych oraz produktów przemysłowych. Niniejszy artykuł wykorzystuje ten sprzęt jako przykład, aby szczegółowo omówić korelację między badaniem korozji w mgle solnej a oceną materiałów i powłok, dążąc do wyjaśnienia ważnej roli badania korozji w mgle solnej w ocenie właściwości materiałów.
Mgła solna odnosi się do atmosfery zawierającej chlorki, w której głównym składnikiem korozyjnym jest chlorek sodu, pochodzący głównie z oceanów i śródlądowych obszarów zasolonych i zasadowych. Proces korozji materiałów metalowych w wyniku korozji w mgle solnej jest zasadniczo reakcją elektrochemiczną, którą można podzielić na następujące kluczowe etapy:
Po pierwsze, mgła solna osadza się na powierzchni materiału metalowego, tworząc cienką warstwę roztworu elektrolitu. Ta warstwa roztworu zapewnia niezbędne warunki do reakcji elektrochemicznych, ponieważ zawiera dużą liczbę jonów chlorkowych o wysokiej energii hydratacji. Po drugie, jony chlorkowe mają silne właściwości penetrujące. Mogą one łatwo przenikać przez pory, pęknięcia i ubytki w warstwie tlenkowej lub powłoce ochronnej na powierzchni metalu, zastępując zaadsorbowany na niej tlen. Proces ten przekształca nierozpuszczalną warstwę tlenkową (warstwę pasywną) na powierzchni metalu w rozpuszczalne chlorki, niszcząc pasywny stan powierzchni metalu i przekształcając ją w powierzchnię aktywną. Wreszcie, aktywna powierzchnia metalu ulega korozji elektrochemicznej w warstwie roztworu elektrolitu: obszar anody ulega reakcjom utleniania (rozpuszczaniu metalu), a obszar katody reakcjom redukcji (redukcji tlenu lub wydzielaniu wodoru), co powoduje powstawanie produktów korozji, takich jak rdza, co dodatkowo przyspiesza niszczenie materiału metalowego.
W przypadku materiałów powlekanych, korozja w mgle solnej atakuje nie tylko samą powłokę, ale również powoduje korozję podpowłokową. Jony chlorkowe wnikają w powłokę, docierając do granicy faz powłoka-podłoże, niszcząc przyczepność między powłoką a podłożem. W miarę gromadzenia się produktów korozji powłoka wybrzusza się, złuszcza i traci swoje właściwości ochronne, co ostatecznie prowadzi do korozji całego materiału.

YWX/Q-010_GLIN
Wpływ korozji w mgle solnej na materiały i powłoki jest wieloaspektowy i obejmuje zmiany właściwości mechanicznych, wyglądu i funkcjonalności:
• Degradacja właściwości mechanicznych: Produkty korozji, takie jak rdza, charakteryzują się niską wytrzymałością i kruchością, co zmniejsza nośność materiałów metalowych. Na przykład, wytrzymałość na rozciąganie i udarność stali znacznie spadają po korozji w mgle solnej, zwiększając ryzyko pęknięcia materiału. W przypadku powlekanych części metalowych stosowanych w inżynierii budowlanej, łuszczenie się powłoki spowodowane korozją w mgle solnej prowadzi do gwałtownego spadku wytrzymałości konstrukcyjnej tych części.
• Uszkodzenia wyglądu: Korozja w mgle solnej powoduje widoczne wady wyglądu powierzchni materiałów i powłok, takie jak plamy rdzy, pęcherze, przebarwienia i łuszczenie. Wpływa to nie tylko na walory estetyczne produktów, ale także wskazuje na uszkodzenie powłoki ochronnej, co stanowi istotną podstawę oceny jakości produktów w branżach takich jak motoryzacja i elektronika.
• Awaria funkcjonalna: W przypadku podzespołów elektronicznych i elektrycznych korozja w mgle solnej może powodować zwarcia, słaby styk lub zwiększoną rezystancję metalowych złączy, co prowadzi do awarii podzespołu. Na przykład metalowe styki układów scalonych i złącza samochodowych systemów elektronicznych są bardzo podatne na korozję w mgle solnej, która wpływa na normalne działanie całego urządzenia.
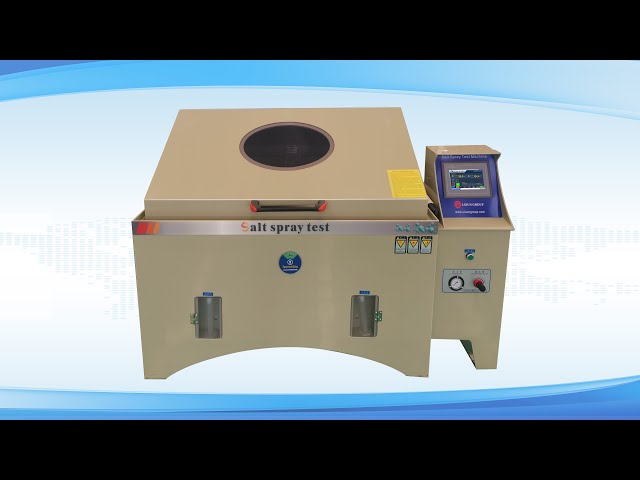
LISUN YWX/Q-010 Komora solna to profesjonalne urządzenie przeznaczone do badań korozyjnych w komorze solnej. Jej zaawansowane parametry techniczne gwarantują rzetelną ocenę materiałów i powłok. Główne parametry techniczne i cechy konstrukcyjne urządzenia przedstawiono w tabeli 1 i szczegółowo opisano poniżej.
Tabela 1 Dane techniczne LISUN YWX/Q-010 Komora do badania mgły solnej
| Kategoria parametru | Specyficzne parametry |
| Model | YWX/Q-010 |
| Rozmiar pokoju roboczego | 1200800500 mm |
| Wymiary zewnętrzne | 170011501200 mm |
| Pojemność | 480 L |
| Objętość zbiornika roztworu | 32 L |
| Moc robocza | Prąd zmienny trójfazowy 380 V/50 Hz (dostępny 60 Hz), 2.5 kW |
| Dostępna przestrzeń próbna | 1000600300 mm |
| Metoda otwarcia | Wspornik sprężyny pneumatycznej ze stali nierdzewnej |
| Temperatura pracy | Temperatura pokojowa ~+55 ℃ |
| Zakres temperatury nasyconej beczki | Temperatura pokojowa ~+70 °C (Ogrzewanie i filtrowanie sprężonego powietrza w celu zmniejszenia krystalizacji dyszy) |
| Wydajność temperaturowa | Jednorodność temperatury: ≤2 ℃; Lotność temperatury: ≤ ± 0.5 ℃ |
| Szybkość osadzania mgły solnej | 1-2 ml/80 cm²/h (średnia z 16-godzinnego testu) |
| Metoda natrysku | Test ciągły, przerywany, programowalny |
| Rodzaj testu | Test neutralny (NSS), test kwasowy (AASS), test mgły solnej przyspieszającej miedź (CASS) |
| Mechanizm zabezpieczający | Alarm niskiego poziomu wody, podwójne zabezpieczenie przed przegrzaniem (mechaniczne i elektroniczne), alarm niskiego ciśnienia powietrza |
| Standardowe akcesoria | 1 zestaw stojaków na próbki typu V/O, 2 butelki chlorku sodu (500 g/butelka), 1 plastikowa beczka nierdzewna (5 l), 1 dysza |
| Wymagania dotyczące środowiska pracy. | Temperatura otoczenia: 5℃~30℃; Wilgotność otoczenia: poniżej 80%Rh (zalecana wentylacja) |
| Zalecany kompresor powietrza | LISUN LS-EU800W2-55L (220~240V/50Hz) or LS-US800W2-55L (110~120V/60Hz) |
LISUN YWX/Q-010 ściśle przestrzega różnych międzynarodowych i krajowych norm dotyczących badań korozyjnych w rozpylaczu solnym, w tym GB/T 2423.17, IEC 60068-2-11, ASTM B117, ISO 9227 i MIL-STD-202Zgodność ta gwarantuje, że wyniki testów uzyskane przez urządzenia są porównywalne i wiarygodne na arenie międzynarodowej, co pozwala przedsiębiorstwom wykorzystywać dane testowe do certyfikacji produktów, kontroli jakości i handlu międzynarodowego. Na przykład norma ASTM B117 jest powszechnie uznawana w światowym przemyśle motoryzacyjnym, a jej stosowanie YWX/Q-010 Przeprowadzenie badań zgodnie z tą normą pozwala na efektywną ocenę odporności na korozję metalowych części i powłok samochodowych.
Dokładna kontrola parametrów środowiska testowego jest kluczem do zapewnienia wiarygodności wyników testu korozji w mgle solnej. YWX/Q-010 Posiada doskonałą kontrolę temperatury: temperaturę roboczą można regulować w zakresie od temperatury pokojowej do +55°C, przy równomierności rozkładu temperatury ≤2°C i zmienności temperatury ≤±0.5°C. Gwarantuje to równomierność i stabilność temperatury w komorze testowej, eliminując wpływ wahań temperatury na szybkość korozji.
Dodatkowo, urządzenie jest wyposażone w cylindryczny zbiornik nasycony o zakresie temperatur od temperatury pokojowej do +70°C. Podgrzewanie i filtrowanie sprężonego powietrza zwiększa wilgotność powietrza wchodzącego do dyszy, a krystalizacja soli w dyszy ulega zmniejszeniu, co zapewnia stabilność szybkości osadzania się soli w mgle solnej. YWX/Q-010 kontrolowana jest na poziomie 1-2 ml/80 cm²/h (średnia z 16-godzinnego testu), co spełnia wymagania różnych norm i zapewnia ilościową podstawę do oceny odporności korozyjnej materiałów i powłok.
YWX/Q-010 Obsługuje trzy główne typy testów: test w obojętnej mgle solnej (NSS), test w kwaśnej mgle solnej z kwasem octowym (AASS) oraz test w kwaśnej mgle solnej z kwasem octowym z dodatkiem miedzi (CASS). Te trzy typy testów odpowiadają różnym natężeniom korozji i scenariuszom zastosowań: NSS nadaje się do ogólnej oceny odporności na korozję; AASS ma silniejsze działanie korozyjne i jest stosowany do materiałów o wyższych wymaganiach dotyczących odporności na korozję; CASS to przyspieszona metoda badania korozji, która pozwala szybko ocenić odporność na korozję powłok o wysokiej wytrzymałości, takich jak dekoracyjne chromowanie.
Jednocześnie urządzenie obsługuje ciągłe, przerywane i programowalne metody natrysku. Użytkownicy mogą ustawić różne cykle i czasy natrysku, zgodnie z wymaganiami testu, symulując naprzemienne oddziaływanie mgły solnej i suchego środowiska w rzeczywistych warunkach naturalnych. Przestrzeń próbkowania YWX/Q-010 wynosi 1000–600–300 mm, co pozwala na umieszczenie próbek o różnych rozmiarach i typach, w tym małych elementów elektronicznych, dużych części metalowych i powlekanych paneli, z dużą zdolnością adaptacji.
YWX/Q-010 Urządzenie jest wyposażone w kompleksowy mechanizm bezpieczeństwa, obejmujący alarm niskiego poziomu wody, podwójne zabezpieczenie przed przegrzaniem (mechaniczne i elektroniczne) oraz alarm niskiego ciśnienia powietrza. Gdy poziom wody w zbiorniku z roztworem jest zbyt niski, temperatura przekracza ustawiony zakres lub ciśnienie powietrza jest niewystarczające, urządzenie automatycznie uruchamia alarm i wstrzymuje test, zapobiegając jego uszkodzeniu i zapewniając bezpieczeństwo operatorów i próbek.
Konstrukcja urządzenia opiera się na sprężynie pneumatycznej ze stali nierdzewnej, co ułatwia umieszczanie i pobieranie próbek. Komora wykonana jest z trudnopalnej folii PP, która charakteryzuje się doskonałą odpornością na korozję i wysokie temperatury, zapewniając długotrwałą i stabilną pracę urządzenia. Otaczająca rama o wysokiej wytrzymałości pozwala urządzeniu na podtrzymywanie ciężkich próbek, rozszerzając zakres jego zastosowań.
Badanie korozji w mgle solnej na podstawie LISUN YWX/Q-010 Komora solna umożliwia kompleksową ocenę materiałów i powłok poprzez detekcję ilościową i analizę jakościową. Ta korelacja znajduje odzwierciedlenie głównie w ocenie skuteczności ochrony powłok, odporności materiału na korozję oraz prognozowaniu okresu eksploatacji.
Powłoki są najpowszechniejszym sposobem poprawy odporności materiałów metalowych na korozję w mgle solnej, a badanie odporności na korozję w mgle solnej jest podstawową metodą oceny skuteczności ochronnej powłok. YWX/Q-010 potrafi ocenić skuteczność ochronną powłok, biorąc pod uwagę następujące aspekty:
• Ocena wyglądu powłoki: Po teście korozyjnym w mgle solnej, wygląd powłoki jest obserwowany i oceniany zgodnie z normami, takimi jak ASTM B117 lub GB/T 1771. Typowe wskaźniki oceny obejmują liczbę i rozmiar plam rdzy, stopień pęcherzy, obszar łuszczenia i przebarwienia. Na przykład w teście NSS próbki powłoki samochodowej z użyciem YWX/Q-010Jeżeli po 1000 godzinach badania na powierzchni powłoki nie pojawią się żadne plamy rdzy ani pęcherze, uznaje się, że powłoka ma doskonałe właściwości ochronne; jeżeli po 500 godzinach badania plamy rdzy pojawią się na obszarze stanowiącym ponad 5% powierzchni próbki, powłoka nie spełnia podstawowych wymagań dotyczących odporności na korozję.
• Ocena przyczepności powłoki: Korozja w mgle solnej może zniszczyć przyczepność powłoki do podłoża. Po badaniu, w celu sprawdzenia przyczepności powłoki stosuje się test nacięć krzyżowych lub test odrywania. YWX/Q-010 Zapewnia stabilne środowisko korozyjne, gwarantując, że zmiany przyczepności powłoki są spowodowane korozją w mgle solnej, a nie innymi czynnikami. Na przykład, próbka powłoki ocynkowanej została przetestowana w YWX/Q-010 przez 200 godzin w warunkach AASS. Przed testem przyczepność powłoki wynosiła 5 MPa, a po teście spadła do 2 MPa, co wskazuje, że korozja w mgle solnej poważnie uszkodziła wiązanie między powłoką a podłożem.
• Ocena odporności powłoki na penetrację: Szybkość osadzania się soli w mgle solnej i czas trwania testu YWX/Q-010 Są one kontrolowane, co pozwala na ocenę odporności powłoki na penetrację. Poprzez pomiar zawartości jonów chlorkowych na granicy faz powłoka-podłoże po teście, można określić głębokość i szybkość penetracji jonów chlorkowych. Niższa zawartość jonów chlorkowych wskazuje na lepszą odporność powłoki na penetrację. Na przykład, w teście CASS próbki powłoki epoksydowej, zawartość jonów chlorkowych na granicy faz wyniosła zaledwie 0.02% po 100 godzinach badania, co wskazuje na wysoką odporność powłoki na penetrację jonów chlorkowych.
W przypadku niepowlekanych materiałów metalowych, badanie odporności na korozję w mgle solnej bezpośrednio odzwierciedla ich naturalną odporność na korozję. YWX/Q-010 może ocenić odporność materiałów na korozję poprzez pomiar szybkości korozji, utraty masy i składu produktów korozji:
• Obliczanie szybkości korozji: Szybkość korozji materiału oblicza się, mierząc utratę masy próbki przed i po badaniu. Wzór jest następujący: Szybkość korozji (mm/rok) = (8.76×1000×Δm)/(ρ×A×t), gdzie Δm to utrata masy (g), ρ to gęstość materiału (g/cm³), A to powierzchnia próbki (cm²), a t to czas badania (h). YWX/Q-010 Zapewnia stabilne środowisko korozyjne, gwarantując dokładność danych dotyczących utraty masy. Na przykład, próbkę stali węglowej o gęstości 7.85 g/cm³ i powierzchni 10 cm² przetestowano w YWX/Q-010 przez 24 godziny w warunkach NSS, przy utracie masy wynoszącej 0.2 g. Obliczona szybkość korozji wynosi (8.76×1000×0.2)/(7.85×10×24) ≈ 9.1 mm/rok, co wskazuje, że stal węglowa ma słabą odporność na korozję w mgle solnej.
• Analiza utraty masy: Utrata masy jest bezpośrednim wskaźnikiem korozji materiału. Różne materiały wykazują różne charakterystyki utraty masy w tych samych warunkach korozji w mgle solnej. Na przykład, porównując utratę masy stali nierdzewnej 304 i stali nierdzewnej 201 w YWX/Q-010 po 100 godzinach: stal nierdzewna 304 traci na wadze 0.05 g, podczas gdy stal nierdzewna 201 traci na wadze 0.3 g. Oznacza to, że stal nierdzewna 304 ma lepszą odporność na korozję w mgle solnej, co wynika z wyższej zawartości chromu i niklu, które tworzą gęstszą warstwę pasywną.
• Analiza produktów korozji: Skład i struktura produktów korozji mogą odzwierciedlać mechanizm korozji materiału. Po przeprowadzeniu testu w YWX/Q-010Produkty korozji na powierzchni próbki można analizować za pomocą dyfrakcji rentgenowskiej (XRD) lub skaningowej mikroskopii elektronowej (SEM). Na przykład, produktem korozji stopu aluminium po korozji w mgle solnej jest głównie Al(OH)₃, który jest luźną i porowatą substancją, nie mogącą skutecznie zapobiegać dalszej korozji podłoża; natomiast produktem korozji stopu tytanu jest TiO₂, który tworzy gęstą warstwę tlenku, mogącą spowalniać proces korozji.
Jednym z ważnych celów badań korozyjnych w mgle solnej jest przewidywanie trwałości materiałów i powłok w rzeczywistych warunkach. Ponieważ stężenie chlorków w środowisku mgły solnej symulowanym przez YWX/Q-010 jest znacznie wyższy niż w środowisku naturalnym, szybkość korozji ulega przyspieszeniu, a żywotność produktu można przewidzieć, ustalając zależność między czasem testu a rzeczywistym czasem użytkowania.
Powszechnie stosowaną metodą jest „metoda współczynnika przyspieszenia”. Współczynnik przyspieszenia (AF) to stosunek szybkości korozji w teście mgły solnej do szybkości korozji w środowisku naturalnym. Zgodnie z wynikami testu YWX/Q-010Żywotność (L) materiału lub powłoki można obliczyć ze wzoru: L = AF × T, gdzie T to czas trwania testu, w którym próbka ulega uszkodzeniu. Na przykład, jeśli współczynnik przyspieszenia danej powłoki w teście NSS YWX/Q-010 wynosi 50, a próbka ulega awarii po 200 godzinach testowania, przewidywany okres użytkowania w naturalnym środowisku morskim wynosi 50×200 = 10 000 godzin (około 1.14 roku).
Należy pamiętać, że na współczynnik przyspieszenia wpływa wiele czynników, takich jak rodzaj testu, parametry środowiskowe i właściwości materiału. Dlatego, aby przewidzieć żywotność, konieczna jest kalibracja współczynnika przyspieszenia zgodnie z rzeczywistym środowiskiem zastosowania produktu, aby zapewnić dokładność wyników prognozy.
Aby dodatkowo zweryfikować korelację między badaniem korozji w mgle solnej a oceną materiału i powłoki, w tej sekcji przedstawiono przykładowo ocenę odporności na korozję powłok blachy ocynkowanej w pojazdach samochodowych, przedstawiając proces testowania, wyniki i analizę opartą na LISUN YWX/Q-010.
Ocena odporności na korozję w mgle solnej dwóch rodzajów powłok blachy ocynkowanej stosowanych w przemyśle motoryzacyjnym (próbka A: powłoka ocynkowana ogniowo; próbka B: powłoka ocynkowana elektrolitycznie), aby zapewnić podstawę do wyboru materiałów na nadwozia samochodowe.
• Sprzęt testowy: LISUN YWX/Q-010 Komora do testów w mgle solnej wyposażona w LISUN Kompresor powietrza LS-EU800W2-55L.
• Norma testowa: ASTM B117 „Standardowa praktyka obsługi urządzeń do rozpylania soli (mgły)”.
• Rodzaj testu: test w neutralnej mgle solnej (NSS).
• Temperatura pracy: 35 ℃.
• Szybkość depozycji mgły solnej: 1.5 ml/80 cm²/h.
• Stężenie roztworu soli: 5% roztwór chlorku sodu (przygotowany z wody destylowanej, pH 6.5-7.2).
• Czas trwania testu: 1000 godzin.
• Rozmiar próbki: 150 mm × 75 mm × 1.2 mm (3 próbki dla każdego typu).
• Wstępne przygotowanie próbki: Wypoleruj krawędzie próbek papierem ściernym, aby usunąć zadziory, wyczyść je acetonem, aby usunąć tłuszcz z powierzchni, wysusz w piecu suszarniczym w temperaturze 60°C przez 2 godziny i zważ je za pomocą wagi elektronicznej (dokładność: 0.1 mg).
• Debugowanie sprzętu: Włącz YWX/Q-010Dolewaj wodę destylowaną do zbiornika z roztworem, aż alarm niskiego poziomu wody wyłączy się. Dodaj przygotowany roztwór soli do zbiornika z wodą solną, ustaw temperaturę roboczą na 35°C i ustaw cykl natrysku na ciągły. Uruchom sprężarkę powietrza, ustaw ciśnienie natrysku na 0.1 MPa i podgrzewaj urządzenie przez 30 minut.
• Umiejscowienie próbki: Umieścić próbki na stojaku na próbki w kształcie litery V w komorze testowej, powierzchnią testową skierowaną do góry i pod kątem 20° ± 5° do płaszczyzny poziomej.
• Wykonanie testu: Rozpocznij test, co 24 godziny zapisuj parametry pracy urządzenia i obserwuj wygląd próbki.
• Postępowanie po teście: Po zakończeniu testu wyjmij próbki, opłucz je wodą destylowaną w celu usunięcia osadów soli powierzchniowej, osusz i ponownie zważ. Obserwuj wygląd próbek i przeprowadź test nacięć krzyżowych w celu sprawdzenia przyczepności powłoki.
5.5 Wyniki testów i analiza
Wyniki badań próbki A i próbki B przedstawiono w tabeli 2.
Tabela 2 Wyniki badań odporności na korozję w mgle solnej powłok blach ocynkowanych stosowanych w motoryzacji
| Wskaźnik oceny | Próbka A (powłoka ocynkowana ogniowo) | Próbka B (Powłoka ocynkowana elektrolitycznie) |
| Wygląd po 200h | Brak plam rdzy, brak pęcherzy | Nieznaczne przebarwienia, brak plam rdzy |
| Wygląd po 500h | Niewielkie plamy rdzy (powierzchnia <1%) | Plamy rdzy (powierzchnia ≈3%), niewielkie pęcherze |
| Wygląd po 1000h | Plamy rdzy (powierzchnia ≈2%), brak łuszczenia | Plamy rdzy (powierzchnia ≈15%), widoczne łuszczenie |
| Utrata masy ciała (g) | 0.08 0.01 ± | 0.32 0.02 ± |
| Szybkość korozji (mm/rok) | 0.87 0.05 ± | 3.48 0.12 ± |
| Przyczepność powłoki (MPa) | 4.2 0.3 ± | 1.8 0.2 ± |
| Czas awarii (h) | > 1000 | 750 |
Z wyników testów wynika, że:
• Właściwości estetyczne: Próbka A (powłoka ocynkowana ogniowo) wykazuje doskonałą stabilność wyglądu podczas testu. Po 500 godzinach pojawiają się jedynie niewielkie plamy rdzy, a po 1000 godzinach powierzchnia rdzy jest mniejsza niż 2%, bez łuszczenia się powłoki. Natomiast próbka B (powłoka ocynkowana elektrolitycznie) zaczyna się odbarwiać po 200 godzinach, plamy rdzy pojawiają się po 500 godzinach, a wyraźne łuszczenie się powłoki następuje po 1000 godzinach, z powierzchnią rdzy sięgającą do 15%. Wskazuje to, że powłoka ocynkowana ogniowo charakteryzuje się lepszą odpornością na uszkodzenia spowodowane korozją w mgle solnej.
• Utrata masy i szybkość korozji: Średnia utrata masy próbki A wynosi 0.08 g, a szybkość korozji 0.87 mm/rok; średnia utrata masy próbki B wynosi 0.32 g, a szybkość korozji 3.48 mm/rok. Utrata masy i szybkość korozji próbki B są 4 razy większe niż próbki A, co wskazuje, że powłoka ocynkowana ogniowo może skutecznie spowolnić szybkość korozji podłoża.
• Przyczepność powłoki: Po 1000 godzinach korozyjnych w mgle solnej przyczepność powłoki próbki A wynosi 4.2 MPa, czyli tylko nieznacznie mniej niż początkowa przyczepność (4.5 MPa); natomiast przyczepność powłoki próbki B spada do 1.8 MPa, czyli mniej niż połowa początkowej przyczepności (4.0 MPa). Świadczy to o silniejszej przyczepności powłoki ocynkowanej ogniowo do podłoża i lepszej odporności na korozję podpowłokową.
• Czas awarii: Czas awarii próbki A wynosi ponad 1000 godzin, a próbki B – 750 godzin. W połączeniu ze współczynnikiem przyspieszenia 50 (skalibrowanym zgodnie z warunkami panującymi w strefie przybrzeżnej), przewidywana żywotność próbki A wynosi ponad 50 000 godzin (około 5.7 roku), a próbki B – 37 500 godzin (około 4.3 roku). Dlatego próbka A jest bardziej odpowiednia do materiałów nadwozi samochodowych stosowanych w strefach przybrzeżnych.
Przypadek ten w pełni dowodzi, że badanie korozji w mgle solnej oparte na LISUN YWX/Q-010 może skutecznie rozróżniać odporność na korozję różnych powłok, dostarczając dokładne i wiarygodne dane wspomagające dobór materiałów i kontrolę jakości produktu.
Korozja w mgle solnej jest kluczowym czynnikiem wpływającym na trwałość i niezawodność materiałów i powłok, a badanie odporności na korozję w mgle solnej jest niezbędnym sposobem oceny ich odporności na korozję. LISUN YWX/Q-010 W artykule tym, na przykładzie komory solnej do testów korozyjnych, wyjaśniono ścisły związek między testami korozji w komorze solnej a oceną materiałów i powłok.
YWX/Q-010Dzięki zgodności z wieloma normami, precyzyjnej kontroli środowiska, różnorodnym trybom testowania i niezawodnej ochronie bezpieczeństwa, urządzenie to zapewnia stabilną i precyzyjną platformę testową do badań korozyjnych w mgle solnej. Dzięki temu sprzętowi można ocenić właściwości ochronne powłok pod kątem wyglądu, przyczepności i odporności na penetrację; odporność materiałów na korozję można określić ilościowo na podstawie utraty masy i szybkości korozji; a żywotność produktów w rzeczywistych warunkach można przewidzieć metodą współczynnika przyspieszenia. Praktyczne zastosowania pokazują, że badania korozyjne w mgle solnej pozwalają skutecznie rozróżniać odporność na korozję różnych materiałów i powłok, stanowiąc istotne wsparcie dla produkcji przemysłowej i poprawy jakości produktów.
Rozwój takich gałęzi przemysłu jak motoryzacja, lotnictwo i elektronika wiąże się ze wzrostem wymagań dotyczących odporności materiałów i powłok na korozję. W związku z tym technologia badania korozji metodą natrysku solnego również będzie musiała stawić czoła nowym kierunkom rozwoju:
• Inteligentne testowanie: Zintegruj technologie Internetu rzeczy (IoT) i sztucznej inteligencji (AI) z komorami testowymi do badań w mgle solnej, takimi jak YWX/Q-010 Aby zapewnić monitorowanie w czasie rzeczywistym, zdalne sterowanie i automatyczną analizę danych testowych, na przykład za pomocą wizji maszynowej można automatycznie identyfikować i oceniać rdzewienie powłoki i pęcherze, co poprawia wydajność i dokładność testów.
• Wieloczynnikowe badania sprzęgające: W rzeczywistych warunkach materiały i powłoki często są narażone na działanie wielu czynników, takich jak mgła solna, wilgotność, temperatura i promieniowanie ultrafioletowe. Przyszłe komory testowe do badań w mgle solnej będą rozwijane w kierunku wieloczynnikowych badań sprzęgających, symulując bardziej złożone warunki środowiskowe, aby zwiększyć autentyczność wyników testów.
• Ekologia i ochrona środowiska: Optymalizacja konstrukcji i czynnika roboczego komór solnych w celu zmniejszenia zużycia energii i emisji odpadów płynnych. Na przykład, opracowanie roztworów soli nadających się do recyklingu i energooszczędnych systemów grzewczych, aby spełnić wymogi ekologicznej ochrony środowiska.
Podsumowując, badania odporności na korozję w mgle solnej nadal będą odgrywać ważną rolę w ocenie materiałów i powłok. LISUN YWX/Q-010 i inne zaawansowane komory do testów w mgle solnej zapewnią skuteczniejsze wsparcie techniczne przy opracowywaniu wysokowydajnych materiałów i powłok, przyczyniając się do postępu w powiązanych branżach.
Tagi:YWX/Q-010Twoj adres e-mail nie bedzie opublikowany. Wymagane pola są zaznaczone *
 Angielski
 中文简体
 Русский
 Español
 Português
 Türkçe
 العربية
 Deutsch
 Polski
 Italiano
 Français
 한국어
 ไทย
 Tiếng Việt
 日本語