LM-79 Goniofotometr z ruchomym detektorem (lustro typu C)
LSG-6000
Goniofotometr z precyzyjną rotacją oprawy
LSG-1890B
Wysokoprecyzyjny gonospektroradiometr oprawy oświetleniowej
LSG-1890BCCD

Goniofotometr do lamp samochodowych i sygnalizacyjnych
LSG-1950
Goniofotometr do lamp sygnalizacyjnych
LSG-1950S
Urządzenie sygnalizacji wizualnej VAD Fire Alarm Goniofotometr
LWG-1930
Kompaktowy goniofotometr
LSG-1200A
Goniofotometr LED
LWG-1100
 Rozwiązania do testowania diod LED i opraw oświetleniowych
 LM-79 oraz LM-80 Rozwiązania testowe
 Rozwiązania do testowania sterowników LED
 Rozwiązania testowe urządzeń gospodarstwa domowego
 Rozwiązania do testów mobilnych i sieciowych
 Rozwiązania do testowania elektroniki samochodowej
 Rozwiązania testowe audio-wideo i IT
 Rozwiązania do testowania kabli i przewodów
 Rozwiązania testowe wtyczek i gniazd
 Rozwiązania testowe przełączników zasilania
 Rozwiązania do testów transformatorów
 Rozwiązania testowe zabawek elektrycznych
 Rozwiązania do testowania liczników energii
 Rozwiązania testowe narzędzi napędzanych silnikiem
Wybierz organizację
przeglądać standardy
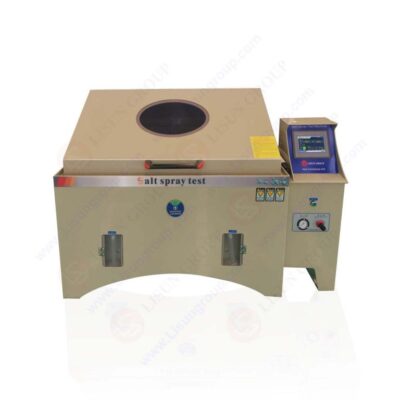
Badanie odporności na korozję jest niezbędne w przypadku okuć morskich i przemysłowych, metalowych wykończeń powierzchni, obudów złączy, części galwanizowanych, zaworów oraz powlekanych elementów samochodowych. W takich zastosowaniach proces korozji nie ma natychmiastowego wpływu; rozwija się powoli pod wpływem wilgoci atmosferycznej, zanieczyszczeń jonowych i tlenu. W przypadku długotrwałego, kontrolowanego narażenia, komora testowa mgły solnej Pozwala to na rozwój naturalnego mechanizmu korozji, a gęstość wytwarzanej mgły jest stała. Konsystencja mgły utrzymywana przez kilka godzin staje się podstawą prawidłowej wydajności predykcyjnej.
W przeciwieństwie do tradycyjnych badań środowiskowych, badanie mgłą solną wymaga jednorodnego rozkładu cząstek soli, aby wszystkie powierzchnie próbek uzyskały jednakowe stężenie substancji korozyjnych. Niespójność w występowaniu gęstości mgły prowadzi do sprzecznych wyników: części znajdujące się w pobliżu dyszy mgłowej mogą korodować szybciej niż części na krawędziach komory. W związku z tym kontrolowane pomieszczenie nie ma wpływu na lokalizację, a wiarygodność naukowa jest gwarantowana. Stabilność jest szczególnie istotna w przypadku takich wykończeń powierzchni, jak porównywanie różnych wykończeń powierzchni, farb utwardzanych termicznie, warstw cynku, wykończeń anodowanych lub wielowarstwowych wykończeń chemicznych.
Sprężone powietrze łączy się z 2.0-molowym (molowym) roztworem chlorku sodu, gdy komora zaczyna formować mgłę solną. Mechanizm powstawania mgły to nie tylko atomizacja, ale selektywna przemiana cieczy w drobne cząsteczki o podobnej wielkości, które mogą pozostać zawieszone w powietrzu wystarczająco długo, aby równomiernie osiąść w atmosferze. Dzieje się tak, ponieważ prawidłowe uzyskanie mgły zależy od ciśnienia powietrza, geometrii dyszy, czystości solanki, temperatury roztworu, stabilności stężenia rozpuszczalności oraz rezonansu rur rozpylających. Zbyt suche powietrze tworzy nierównomierne skupiska cząstek, natomiast zbyt wilgotne powietrze wpływa na szybkość opadania.
W prawidłowo skonstruowanym laboratorium mgły solnej, mgła osadza się powoli w odpowiednio zaprojektowanej komorze. Eliminuje to wysokie osadzanie się w dyszy i niskie osadzanie się na jej przeciwległym końcu. Aby zapewnić taką równowagę, strumień powietrza jest dodawany w kontrolowanych odstępach czasu, co zapewnia nasycenie mgły. Wszelkie nieregularności w tym procesie zmieniają poziom korozji i zakłócają harmonogram oceny powłoki.
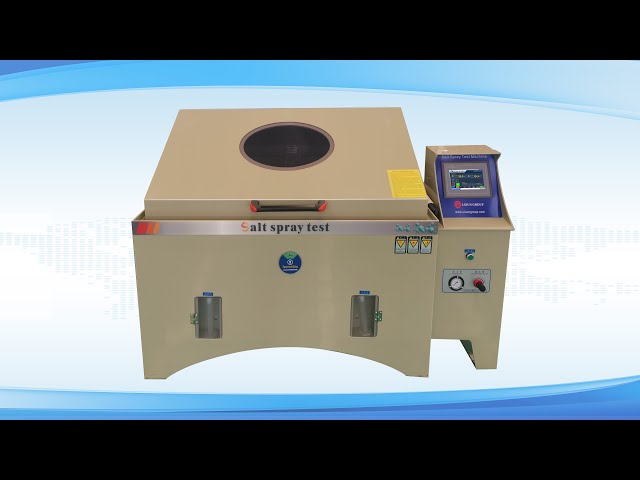
Dokładne badanie korozji wymaga jednorodnych temperatur, ponieważ wahania temperatury wpływają na szybkość reakcji jonowych. Z tego powodu zarówno temperatura powietrza wewnętrznego, jak i roztworu są stabilizowane w tej samej komorze. Roztwór chlorku sodu zawarty w zbiorniku jest już wstępnie podgrzany, dzięki czemu krople mgły opuszczające dyszę zachowują się podobnie pod względem temperatury, gdy kondensują się na próbkach.
Anomalia temperaturowa powoduje błędną interpretację, szczególnie w przypadku paneli malowanych lub powlekanych proszkowo. Niektóre powłoki są bardziej odporne na dyfuzję korozji w gradientach stałej temperatury, inne na korozję ograniczoną na początku zmian poziomu wilgotności. Właściwości te są określane przez producentów w warunkach kontrolowanej ekspozycji w komorze.
Systemy grzewcze w komorach na poziomie przemysłowym są izolowane termicznie od zewnętrznej obudowy, dzięki czemu zewnętrzna strata ciepła nie ma wpływu na równowagę wewnętrzną.
Aby zapewnić równomierny przebieg korozji, konieczna jest stabilność stężenia. Przeciętny test mgły solnej zazwyczaj wykorzystuje NaCl w określonych stężeniach procentowych. Codzienny monitoring jest konieczny, ponieważ parowanie subtelnie zmienia wartości wraz ze zmianami stężenia. Odpowiednia komora może wykluczyć nieuzasadnione parowanie poprzez kontrolę temperatury solanki i zamknięcie kanałów parowych. W przypadku konstrukcji niższego stopnia, występują znaczne zmiany stężenia soli i agresywności mgły.
Neutralność kropel wymaga, aby krople nie ulegały anizotropowemu przesunięciu chemicznemu pod względem transportu. Korozja zmienia się wraz ze zmianami pH. Według produktów cynkowanych galwanicznie, jedną z różnic pH jest to, co przyspiesza powstawanie białej rdzy. Podobnie, cienkie powłoki chromowe szybciej osiągają ciemne punkty utleniania w silniej kwaśnym środowisku. Stałe warunki pH umożliwiają inżynierom naukowe porównanie składów powłok. LISUN zapewnia najlepszą komorę testową do badań w mgle solnej.
W przypadkach, gdy gęstość mgły jest stała, grubość warstwy korozyjnej rozwija się w przewidywalnym tempie. Szybkość osadzania nie zależy jednak wyłącznie od stężenia kropli, lecz w dużym stopniu od orientacji próbki. Panele pionowe nie przenoszą strumienia cieczy, tak jak panele poziomo zamontowane. Nawet komory ze stali nierdzewnej wymagają tak precyzyjnie rozmieszczonych uchwytów na próbki, aby spływająca ciecz z wysoko położonych próbek nie zanieczyściła nisko położonych obszarów.
Wewnętrzne pozycje montażowe zapewniają, że żadna próbka nie jest zacieniona przez inną próbkę, co pozwala na równomierną analizę korozji. Konstrukcja komór dźwiękowych gwarantuje niską prędkość przepływu w mgle, co pozwala uniknąć odchyleń kierunkowych, a jednocześnie jest wystarczająco aktywna, aby utrzymać zawiesinę aerozolu.
W zależności od specyfikacji, test korozyjny może trwać od 36 do 72 godzin, 240 godzin, a nawet 1000 godzin. W tym wydłużonym okresie następuje mechaniczne zużycie sprzętu używanego do wytwarzania mgły solnej, sedymentacja roztworów, osadzanie się kamienia na dyszy oraz zmiana kierunku przepływu powietrza. Problem ten jest korygowany przez komorę testową z równomiernym strumieniem mgły solnej, automatyczny cykl płukania dyszy, stabilizację pompy ciśnieniowej, a w niektórych projektach również przez obejście recyrkulacji roztworu.
Wartość recyrkulacji nie powinna zanieczyszczać wartości stężeń. Zamiast tego utrzymuje ona spójność rozkładu mgły nawet przy zmianach wilgotności zewnętrznej. Inne, bardziej zaawansowane systemy wykorzystują osuszanie powietrza dolotowego do czyszczenia komory, ale dbają o to, aby para wodna nie kondensowała się na ściankach komory, lecz na powierzchniach, na których może wystąpić korozja.
Powstawanie mgły jest związane z pewnymi wartościami ciśnienia powietrza, które nie powinny się zmieniać podczas testów. Niskie ciśnienie powietrza powoduje powstawanie dużych kropel, które natychmiast opadają. Wysokie ciśnienie powoduje powstawanie bardzo drobnych cząstek, które powodują nadmierne osadzanie się w powietrzu. Równoważenie tych dwóch obszarów dynamicznych pozwala upewnić się, że grubość osadu jest zgodna z certyfikowanymi normami antykorozyjnymi.
W nowoczesnych systemach przepływ powietrza jest stale monitorowany przez regulatory ze sprzężeniem zwrotnym, aby wyeliminować wahania ciśnienia. Sprężone powietrze jest filtrowane przez układ kontroli wilgotności, a następnie mieszane z solanką, aby zapobiec nadmiernemu skraplaniu.
Laboratoria wykorzystują zestaw płytek pomiarowych do wstępnego potwierdzenia gęstości mgły. Płytki te gromadzą dane o tempie osadzania się soli w trakcie okresu kontroli. Wynik daje wartości masy osadu mgły. Kalibracja gwarantuje, że warunki w rzeczywistych komorach odpowiadają standardom przemysłowym, a tym samym przewidywalny jest trend korozji.
Kalibracja jest również przeprowadzana okresowo, nie tylko na początku testu, ale także w innych momentach, gdy trwa długi cykl. Inżynierowie monitorują również utratę masy próbek w trakcie testów, aby zapewnić widoczność korozji. Ta wysoka identyfikowalność buduje zaufanie do analizy porównawczej wśród dostawców powłok.
Porównanie specyfikacji z oczekiwaniami budżetowymi jest ważnym celem biznesowym organizacji badających różne modele, ponieważ czas ekspozycji wpływa na koszty operacyjne laboratorium. Inni porównują ceny testów w mgle solnej, nie pamiętając, że sama cena nie może decydować o dokładności ocen. Rzeczywisty koszt wynika z faktu, że stabilność gęstości mgły jest długoterminowa, architektura dysz nie wymaga konserwacji, a moduły grzewcze muszą być trwałe.
Z czasem system niskiej jakości będzie się przemieszczał w kierunku koncentracji mgły, co będzie wymagało ponownego testowania. Ponowne testowanie sieci partii próbek może często kosztować więcej niż różnica w cenie między projektami niższej jakości a projektami laboratoryjnymi w pierwszej kolejności.
Wydajny komora testowa mgły solnej Stałe stężenie mgły, stałe stężenie kropli i stałe osadzanie jonów zapewnią, że próbki będą korodować w sposób jednorodny. Prawdziwą wiarygodność oceny można zaobserwować, gdy temperatura, czystość roztworu oraz precyzja ciśnienia i nasycenia mgły są takie same. W sytuacjach, gdy w laboratorium bada się wydajność powłoki, skuteczność uszczelnienia, stabilność podłoża metalowego, przyczepność powłoki lub efekt obróbki po aplikacji, najważniejszym parametrem będzie kontrola mgły.
Cena testu w komorze solnej, sama w sobie jako kryterium wyboru, bez kontroli technicznych, będzie skutkować niską spójnością i korelacją między danymi laboratoryjnymi a rzeczywistym cyklem życia wdrożenia. Komory o wysokiej stabilności umożliwiają przekształcenie wyników badań korozyjnych w dokumentację inżynierską, a nie rozbieżności eksperymentalne, co usprawnia walidację receptur i prognozuje zrównoważoną ocenę.
Lisun Firma Instruments Limited została znaleziona przez LISUN GROUP w 2003 roku. LISUN system jakości został ściśle certyfikowany przez ISO9001: 2015. Jako członek CIE, LISUN produkty są projektowane w oparciu o normy CIE, IEC i inne normy międzynarodowe lub krajowe. Wszystkie produkty przeszły certyfikat CE i zostały uwierzytelnione przez zewnętrzne laboratorium.
Naszymi głównymi produktami są Goniofotometr, Integracja Kuli, Spektroradiometr, Generator przepięć, Pistolety do symulatorów ESD, Odbiornik EMI, Sprzęt testowy EMC, Tester bezpieczeństwa elektrycznego, izba środowiska, izba Temperatura, Komora klimatyczna, Komora termiczna, Test w komorze solnej, Komora do badania pyłu, Wodoodporny test, Test RoHS (EDXRF), Test świecącego drutu oraz Test płomienia igłowego.
Skontaktuj się z nami, jeśli potrzebujesz wsparcia.
Dział techniczny: Service@Lisungroup.com, Cell / WhatsApp: +8615317907381
Dział sprzedaży: Sales@Lisungroup.com, Cell / WhatsApp: +8618117273997
Twoj adres e-mail nie bedzie opublikowany. Wymagane pola są zaznaczone *
 Angielski
 中文简体
 Русский
 Español
 Português
 Türkçe
 العربية
 Deutsch
 Polski
 Italiano
 Français
 한국어
 ไทย
 Tiếng Việt
 日本語